

قالب ریژه چیست؟ راهنمای جامع انواع ریژه طلا و تکنیکهای شمشریزی
در این مقاله از جی وست به بررسی ریژه طلا پرداخته شده است، برای آشنایی بیشتر کلیک کنید.
 1405/02/19
 167
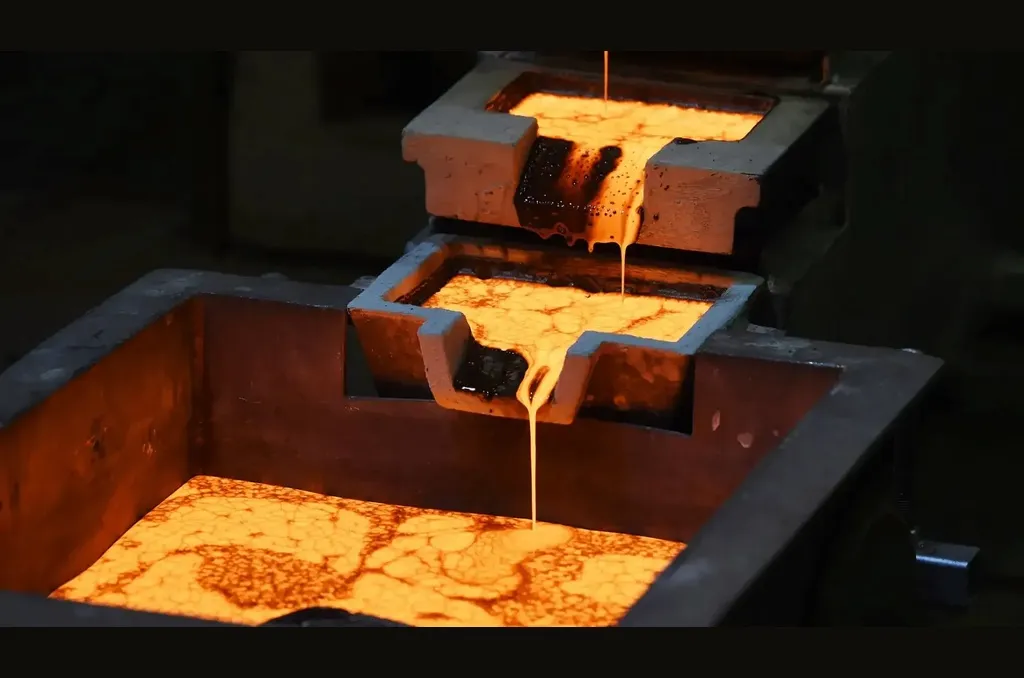
قالب ریژه چیست؟ در متالورژی و صنعت طلاسازی، قالب ریژه (Ingot Mold) به قالبهای دائمی و چندبار مصرفی اطلاق میشود که مذاب طلا درون آنها تخلیه شده و بر پایه فرآیند ریختهگری ثقلی (Gravity Casting) شکل میگیرد.
در این روش، مذاب فلز خالص یا آلیاژ طلا صرفا تحت تأثیر نیروی وزن خود درون حفره قالب جریان پیدا میکند و ساختار اولیه شمش یا مقاطع اولیه طلاسازی را شکل میدهد. قالب ریژه طلا نقشی تعیینکننده در تعیین نرخ انجماد، ساختار کریستالی، یکنواختی ابعادی و کیفیت سطحی قطعه خروجی ایفا میکند؛ بنابراین، انتخاب جنس و طراحی قالب ریژه مستقیما بر بازدهی ریختهگری، کاهش پرت طلا و حذف عیوب ساختاری تاثیر میگذارد.
عملکرد و الزامات فنی یک ریژه استاندارد
ریختهگری طلا فرآیندی تهاجمی است که در آن، قالب در معرض تنشهای شدید حرارتی و واکنشهای شیمیایی موضعی قرار میگیرد.
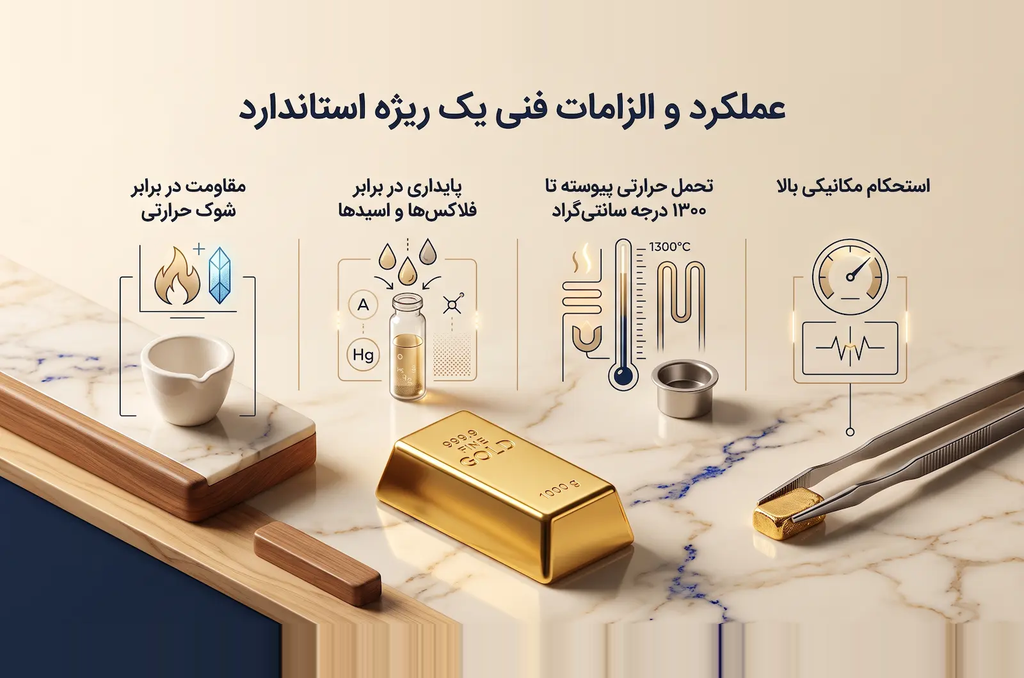
نقطه ذوب طلای خالص ۱۰۶۴ درجه سانتیگراد است و هنگام تخلیه مذاب از بوته، دمای بار به بازه ۱۱۵۰ تا ۱۲۵۰ درجه سانتیگراد نیز میرسد. یک ریژه طلا استاندارد باید الزامات فنی زیر را پوشش دهد:
- مقاومت در برابر شوک حرارتی (Thermal Shock Resistance): ورود ناگهانی فلز مذاب با دمای بیش از ۱۱۰۰ درجه به قالب سرد یا نیمهگرم، گرادیان حرارتی بسیار شدیدی ایجاد میکند. ریژه باید بدون اعوجاج (کج شدن)، ترکهای مویی میکروسکوپی یا متلاشی شدن ساختاری، این شوک لحظهای را جذب کند.
- پایداری در برابر فلاکسها و اسیدها: در فرآیند ذوب، از فلاکسهایی نظیر تنکار (بوراکس) و کربنات سدیم برای جمعآوری سرباره و اکسید زدایی استفاده میشود. ورود ناخواسته بوراکس مذاب به همراه طلا به داخل قالب نباید واکنش شیمیایی مخرب یا فرسایش جداره قالب را به دنبال داشته باشد.
- تحمل حرارتی پیوسته تا ۱۳۰۰ درجه سانتیگراد: مواد سازنده قالب باید خواص مکانیکی خود را در دماهای بحرانی حفظ کرده و دچار افت الاستیسیته یا ذوب موضعی نشوند.
- استحکام مکانیکی بالا: هنگام باز و بسته شدن، تخلیه ضربهای شمش و جابهجایی مکرر با انبر، نباید قالب دچار سایش، لبپریدگی یا تغییر در رواداریهای ابعادی شود.
انواع قالب ریژه طلا و تفاوتهای ساختاری
قالبهای ریژه موجود در بازار بسته به متریال ساخت، فرآیند تولید، ابعاد و وزن شمش طلا خروجی، به دستهبندیهای متفاوتی تقسیم میشوند که ساختار متالورژیکی هر یک رفتار مشخصی در تماس با مذاب طلا از خود نشان میدهد.
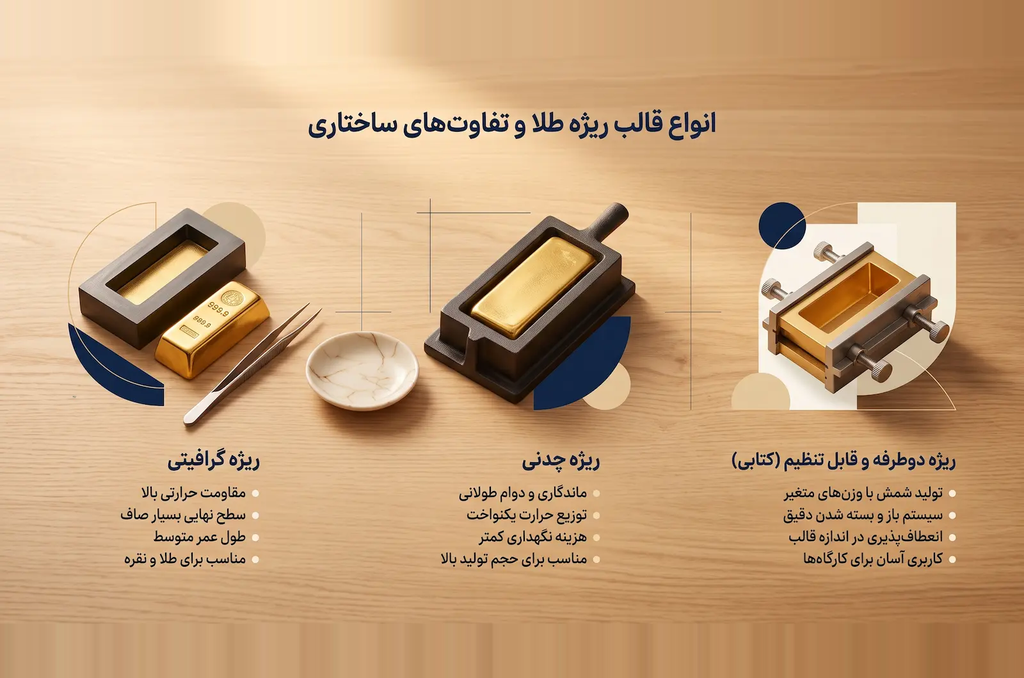
ریژه گرافیتی
در تولید قالبهای گرافیتی پیشرفته، از گرافیت ایزواستاتیک با دانهبندی بسیار ریز (Micro-grain) و تراکم بالا استفاده میشود. گرافیت ایزوستاتیک طی فرآیند پرس هیدرواستاتیک سرد (CIP) تولید شده و دارای ساختار همگن، هدایت حرارتی یکنواخت و خلوص بالای ۹۹.۹ درصد (با درصد خاکستر زیر ۰.۱٪) است.
ویژگی بارز این متریال، خاصیت عدم خیسشوندگی (Non-wetting) در برابر فلزات گرانبهاست؛ به بیان دیگر، مذاب طلا زاویه تماس بالایی با سطح قالب تشکیل داده و به هیچ وجه تمایلی به نفوذ یا چسبیدن به دیوارهها ندارد. نتیجه استفاده از ریژه گرافیتی، رسیدن به شمشهایی با سطح آینهای، بدون خطوط انجمادی عمیق و خروج بسیار آسان قطعه پس از انجماد است.
ریژه چدنی
ریژه چدنی معمولا از چدن خاکستری ریختهگری ساخته میشود. ساختار چدن خاکستری دارای گرافیتهای ورقهای و منافذ میکروسکوپی متعددی بر روی سطح نهایی قالب است. درصورت تخلیه شدن مذاب طلای داغ روی سطح خام چدن، تمایل بالای مذاب به نفوذ در این میکروحفرهها باعث قفل مکانیکی و چسبیدن طلا به قالب میشود.
به همین دلیل، ریژه چدنی بدون انجام عملیات آمادهسازی و پوششدهی سطحی (نظیر دودیکردن یا استفاده از موم)، هرگز نباید مورد شمشریزی قرار گیرد. علیرغم نیاز به آمادهسازی، ریژههای چدنی دوام مکانیکی فوقالعادهای در محیطهای خشن کارگاهی دارند.
ریژه دوطرفه و قابل تنظیم (کتابی)
این نوع قالبها معمولا از جنس چدن ماشینکاریشده با ساختار دو تکه (مفصلی یا پیچی) ساخته میشوند. یک سمت این قالبها دارای حفرهای تخت برای تولید شمشهای ضخیم یا ورق طلا بوده و سمت دیگر آن به چندین شیار طولی با مقاطع مربعی یا گِرد برای تولید تسمه و مفتول مجهز است.
طلاسازان با تنظیم فاصله فکهای قالب، شمشهایی با ضخامت دلخواه تولید میکنند که ورودی مستقیم دستگاه نورد برای ساخت ورق یا سیم مفتولی طلا هستند.
مزایا و معایب استفاده از قالب ریژه چیست؟
استفاده از قالبهای ریژه (ریختهگری دائمی ثقلی) در زنجیره ساخت شمش و فرآوری فلزات گرانبها، مزایا و محدودیتهای عملیاتی مشخصی دارد. اگرچه این قالبها انتخابی عالی برای تولید مقاطع استاندارد با نرخ تکرارپذیری بالا هستند، اما محدودیتهایی در ایجاد اشکال پیچیده سهبعدی و نیازمندی به کنترل دقیق متالورژیکی دارند. مزایا و معایب قالب ریژه:
مزایای ریژه طلا | معایب ریژه طلا |
تکرارپذیری ابعادی بالا؛ حفظ دقیق ابعاد و ضخامت شمش در بارریزیهای متوالی بدون تغییر فرم قالب | محدودیت هندسی؛ ناتوانی در تولید مستقیم زیورآلات ظریف یا فرمهای سهبعدی پیچیده |
کاهش کسری و پرت متالورژیکی؛ جلوگیری از هدررفت و گیر افتادن ذرات طلا در مقایسه با قالبهای ماسهای و گچی | حساسیت شدید به فرآیند آمادهسازی؛ ریسک چسبیدن طلا یا پرتاب مذاب در صورت غفلت از دودیکردن و پیشگرمسازی |
انجماد جهتدار و سریع؛ دانهبندی متراکمتر طلا و کاهش تخلخلهای انقباضی جهت نورد کاری بدون ترک | هزینه اولیه خرید متریال؛ قیمت بالای گرافیتهای ایزوستاتیک با خلوص بالا و ماشینکاریهای دقیق چدن |
سرعت عملیاتی بالا؛ قابلیت استفاده پیوسته در کارگاه بلافاصله پس از خروج قطعه قبلی و خنککاری جزئی | شکنندگی در برابر تنشهای مکانیکی؛ حساسیت به ضربه ناگهانی در ریژههای گرافیتی و ریسک اعوجاج در سرد کردن سریع |
بهبود پرداخت سطحی شمش؛ ایجاد سطوح صیقلی، بدون پلیسه و آماده برای حکاکی شماره سریال و عیار | استهلاک سطحی ناشی از فلاکسها؛ آسیبپذیری جداره داخلی قالب در برابر تماس مداوم با بوراکس داغ |
روشها و تکنیکهای شمشریزی طلا با ریژه
فرآیند ریخته گری طلا مستلزم کنترل متغیرهایی همچون دِبی تخلیه مذاب، مدیریت اکسیژن محیطی و پیشگیری از تنشهای فیزیکی بر دیوارههای قالب است. بسته به تجهیزات کارگاهی و ابعاد تولید، شمشریزی با ریژه به شیوههای متفاوتی اجرا میگردد:
روش دستی و ریختهگری ثقلی سنتی
در کارگاههای ساخت و بازیافت طلا، شایعترین روش، استفاده از کوره بوتهای یا مشعل هواگاز است. در این فرآیند، پس از رسیدن مذاب طلا به دمای فوقگداز (Superheat) مناسب، بار بهصورت دستی به درون ریژه هدایت میشود.
نکته حیاتی در این مرحله، تکنیک نگهداشتن شعله احیاکننده (شعله نرم و بدون اکسیژن اضافی) روی دهانه ریژه در حین ریختن طلا است. این تکنیک مانع از نفوذ اکسیژن هوا به جریان باریک مذاب شده و از تشکیل لایههای اکسیدی، کدر شدن شمش و حبس حبابهای گازی درون بدنه شمش طلا جلوگیری میکند.
جریان مذاب باید کاملا پیوسته، یکنواخت و با فاصله اندک از لبه قالب ریخته شود تا از پاشش و حبس هوا اجتناب گردد.
روش تحت خلأ و گاز محافظ (Vacuum & Inert Gas Casting)
در آزمایشگاههای عیارسنجی، پالایشگاههای فلزات گرانبها و کارگاههای تولید شمش استاندارد، از سیستمهای کوره بستهای استفاده میشود که ریژه و بوته ذوب طلا درون محفظه عایق قرار دارند. ابتدا هوای محفظه با پمپ خلأ تخلیه شده و سپس با گازهای خنثی نظیر آرگون یا نیتروژن پر میشود. در این وضعیت، طلای مذاب بدون کوچکترین تماس با اکسیژن وارد قالب گرافیتی شده و شمشی کاملا یکدست، بدون اکسید و با حداکثر خلوص ظاهری تولید میشود.
اهمیت گرانولسازی طلا پیش از شمشریزی
یکی از خطاهای رایج در کارگاهها، قرار دادن مستقیم تکههای نامنظم طلا، شمشهای قدیمی ضخیم یا ضایعات حجیم درون قالب یا بوتههای مرتبط با ریژههای بسته است. خرد کردن بار و گرانولسازی طلا (تبدیل به ساچمههای ریز طلا) دو مزیت عمده دارد:
- تسریع فرآیند همگنسازی و ذوب یکنواخت طلا
- کاهش فشارهای مکانیکی و نقطهای به دیوارههای حساس گرافیت ایزوستاتیک
سقوط قطعات سنگین یا انقباض ناهمگن تکههای بزرگ به ترک خوردن و شکستن زودهنگام ریژه گرافیتی گرانقیمت منجر میشود.
قالب ریژه چه کاربردهایی دارد؟
قالبهای ریژه به عنوان اولین گام در تبدیل مذاب فلز خام به مقاطع کارگاهی یا تجاری عمل میکنند. کاربرد این تجهیزات متناسب با ابعاد، متریال ساخت و تلورانس مدنظر در شاخههای گوناگون صنعت طلاسازی و متالورژی طبقهبندی میشود.
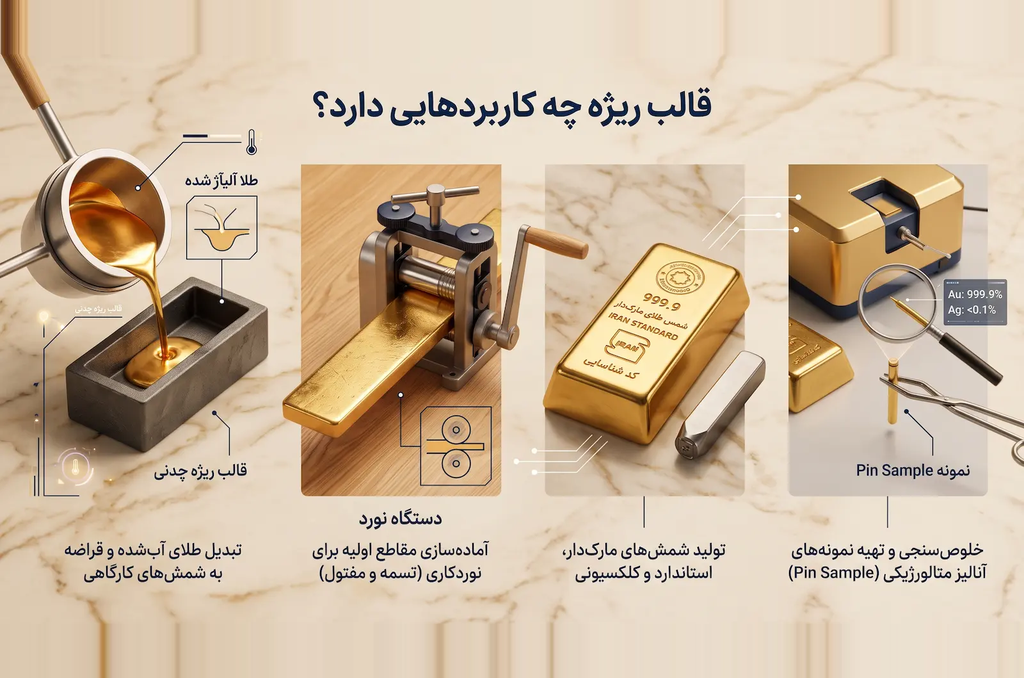
تبدیل طلای آبشده و قراضه به شمشهای کارگاهی
در بنکداریها و کارگاههای ذوب و ریختهگری طلا، قطعات طلای مستعمل، برادههای ارهکاری و ضایعات پس از ذوب درون بوته، داخل قالبهای ریژه تخلیه میشوند تا به «طلای آبشده» یا شمشهای کارگاهی جهت عیارسنجی (ریگیری)، تعیین وزن استاندارد و ورود مجدد به چرخه دادوستد یا تولید تبدیل گردند.
آمادهسازی مقاطع اولیه برای نوردکاری (تسمه و مفتول)
فرآیند ساخت پایهای زنجیر، النگو، انگشتر و انواع اتصالات نیازمند ورق یا سیمهای طلا با ابعاد دقیق است. ریژههای دوطرفه یا شیاردار با انجماد یکنواخت مذاب، مقاطع اولیهای تولید میکنند که فاقد عیوب حاشیهای یا تخلخل درونی بوده و مستقیما آماده عبور از دهانه چرخ نورد دستی یا برقی بدون ایجاد ترکخوردگی هستند.
تولید شمشهای مارکدار، استاندارد و کلکسیونی
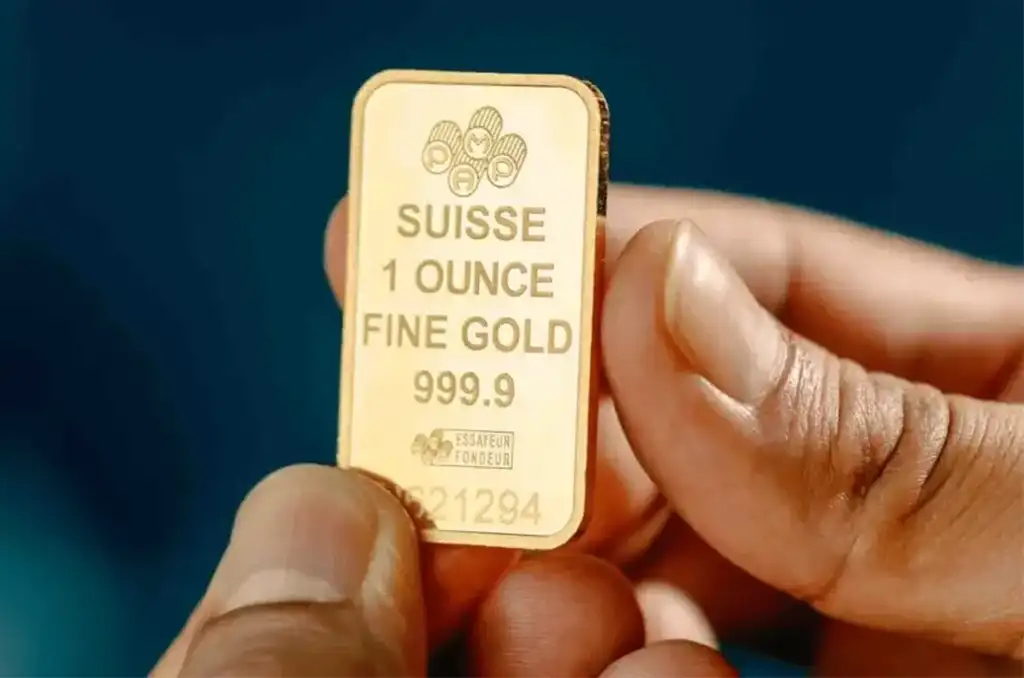
پالایشگاههای فلزات گرانبها و شرکتهای تولیدکننده شمشهای سرمایهگذاری برای رسیدن به ابعاد میلیمتری دقیق و ایجاد سطوح صیقلی جهت حکاکی لوگو، مشخصات عیار و شماره سریال (بارکد/کد اصالت)، از ریژههای گرافیتی با کیفیت ابعادی میکرونی تحت پوشش گازهای محافظ استفاده میکنند.
خلوصسنجی و تهیه نمونههای آنالیز متالورژیکی (Pin Sample)
در آزمایشگاههای کوپلاسیون و عیارسنجی طلا، برای آنالیز عیار بار ذوبشده به نمونهبرداریهای یکنواخت نیاز است. استفاده از ریژههای مینیاتوری آزمایشگاهی باعث ثبت دقیق ترکیب شیمیایی آلیاژ بدون سوختن عناصر زودگداز یا جدایش فازی حین انجماد میشود.
رازهای کارگاهی؛ نگهداری و جلوگیری از چسبیدن طلا به ریژه
بزرگترین دغدغه یک ریختهگر هنگام کار با ریژه چدنی، مهار چسبندگی و تخلیه آسان شمش، بدون آسیب به قالب است. رعایت تکنیکهای کارگاهی زیر تفاوت میان یک شمشریزی بینقص و یک فاجعه ریختهگری را رقم میزند:
رد شایعه خطرناک اسپری WD-40
در میان برخی کارآموزان یا اپراتورهای کمتجربه این شایعه وجود دارد که ریژه نو یا چدنی را میتوان با اسپری روانکننده صنعتی (WD-40) چرب کرد تا طلا به آن نچسبد. این اقدام یک خطای مخرب فنی است.
پایه اصلی این دسته از روانکنندهها حلالهای نفتی سبک و کروزن (نفت سفید) است. در مواجهه با طلای مذاب با دمای فراتر از ۱۱۰۰ درجه، این مواد فرار فورا تجزیه و کربنیزه شده و یک لایه دوده چسبنده و چسبمانند قیری ایجاد میکنند؛ سپس، گازهای ناشی از اشتعال ناقص طلای مذاب را به درون میکروخللهای چدن میفرستد؛ در نتیجه، طلا به ریژه قفل شده و جداسازی آن بدون اسیدکاری یا تخریب قالب غیرممکن است.
تکنیک استاندارد دودی کردن قالب طلا (Sooting)
بهترین، ارزانترین و متالورژیکیترین عایق جداساز برای ریژه چدنی، فرآیند دودی کردن قالب طلا (Sooting) است.
- روش اجرا: مشعل دستی (استیلن یا پروپان) را روشن کرده و جریان اکسیژن/هوا را به حداقل برسانید تا شعله کاملاً زرد، دوده پرحجم و سنگین تولید کند. مشعل را به آرامی روی تمامی حفرهها و دیوارههای قالب حرکت دهید تا یک لایه یکنواخت، بسیار نازک و مخملی از کربن آمورف بر سطح چدن بنشیند.
- عملکرد: این دوده تمام حفرات میکروسکوپی چدن را مسدود کرده و به عنوان سد فیزیکی، مانع از برخورد مستقیم طلا با آهن چدن میشود؛ در نهایت، پس از سرد شدن، شمش به راحتی با یک ضربه کوچک از قالب جدا میگردد.
روانکاری اصولی با موم زنبورعسل (Beeswax)
برای روانکاری، موم طبیعی زنبورعسل بهترین ماده سنتی و علمی است. برای استفاده، قالب باید تا حدود ۱۰۰ الی ۱۵۰ درجه حرارت دیده باشد (بهطوریکه موم آب شود ولی مشتعل نگردد). یک قطعه کوچک موم زنبورعسل را به آرامی روی سطح داغ ریژه بمالید تا لایه نامرئی و فوقالعاده نازکی از چربی طبیعی روی آن شکل گیرد. روغن اضافی را بلافاصله با یک دستمال نسوز یا پارچه کتانی خشک پاک کنید؛ چرا که چربی اضافه در تماس با مذاب، گاز تولید کرده و سطح زیرین شمش را متخلخل میکند.
ضرورت اقدام حیاتی پیشگرم کردن ریژه (خطر انفجار بخار)
قالب پیش از شمشریزی طلا، حتما باید در بازه ۲۰۰ تا ۳۰۰ درجه سانتیگراد پیشگرم شود. عدم انجام این فرآیند دو پیامد جدی به همراه دارد:
- انفجار بخار (Steam Explosion) و پرتاب مذاب: چدن و درزهای قالب رطوبت محیط را جذب میکنند. تماس طلای مذاب ۱۲۰۰ درجه با رطوبت محبوس، باعث تبخیر انفجاری آنی (انبساط ۱۷۰۰ برابری حجم آب) و پاشیدن خطرناک طلای مذاب به اطراف میشود که خسارات جانی جبرانناپذیری به بار میآورد.
- انجماد ناگهانی (Cold Shut): قالب سرد حرارت مذاب را در بدو ورود سرقت میکند تا طلا پیش از پر کردن تمام زوایای قالب، منجمد شده و سطحی چروکیده، پلهپله و معیوب ایجاد کند.
چگونه میتوان عمر مفید قالب ریژه را افزایش داد؟
قالبهای ریژه، چه از نوع گرافیتی باشند و چه چدنی، داراییهای صنعتی مهم کارگاه هستند که نگهداری غیراصولی میتواند بازدهی آنها را ظرف مدت کوتاهی به شدت کاهش دهد. برای بیشینهسازی طول عمر مفید ریژه، رعایت اصول فنی زیر در تمام مراحل کاربری الزامی است.
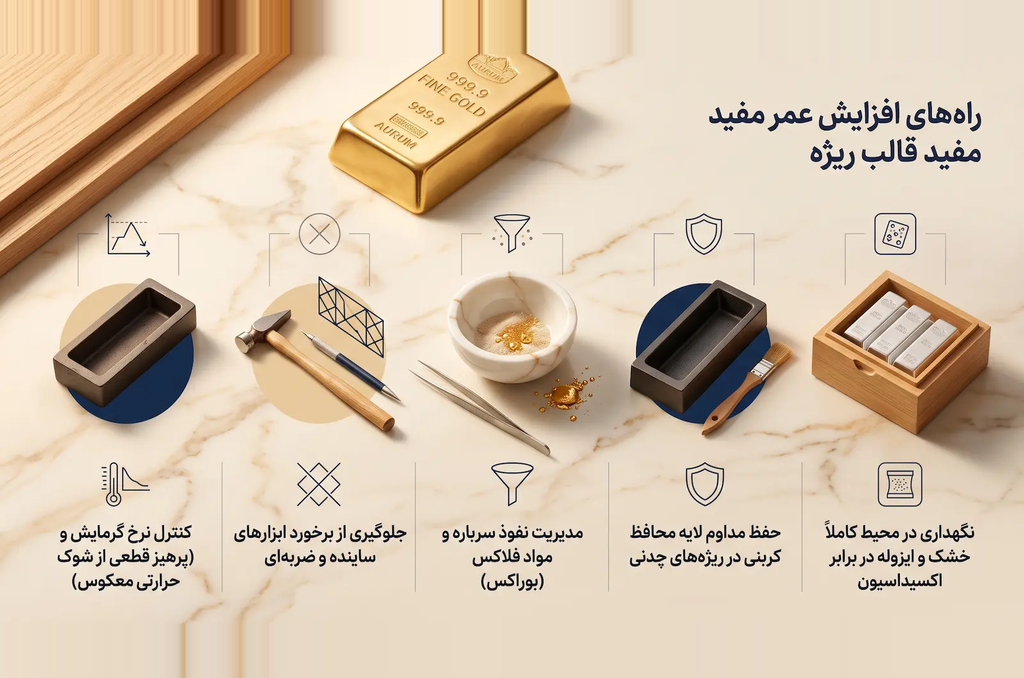
کنترل نرخ گرمایش و سرمایش (پرهیز قطعی از شوک حرارتی معکوس)
بزرگترین خطای کارگاهی، غوطهور کردن ریژه داغ درون آب یا خنک کردن آن با جریان باد پرفشار برای تسریع کار است. سرد کردن ناگهانی باعث ایجاد تنشهای پسماند شدید، کج شدن فکهای قالب و ترکهای میکروسکوپی در ساختار چدن یا گرافیت میشود. قالب باید پس از تخلیه شمش، در محیط آرام کارگاه و به تدریج خنک شود.
جلوگیری از برخورد ابزارهای ساینده و ضربهای
برای خارج کردن شمش از داخل قالب ریژه چدنی یا گرافیتی، هرگز نباید از ضربات قلم، سنبه، چکش فلزی یا لبه تیز انبر استفاده کرد. ایجاد حتی یک خراشیدگی میکرونی روی جداره داخلی، محل قفل شدن مذاب در ریختهگری بعدی خواهد بود. در صورت چسبیدن جزئی، تنها باید با ضربات مهارشده دسته چوبی یا پلاستیکی به بدنه خارجی قالب ضربه زد.
مدیریت نفوذ سرباره و مواد فلاکس (بوراکس)
هنگام تخلیه مذاب طلا از بوته به داخل ریژه، باید با استفاده از میله گرافیتی یا با کنترل زاویه ریزش، از ورود سرباره مذاب (بوراکس و تنکار) به کف قالب جلوگیری کرد. نمکهای بوراکس در دمای بالا خواص خورندگی متالورژیکی دارند و به تدریج با ایجاد خوردگی حفرهای (Pitting)، سطح صاف داخلی ریژه را زبر و تخریب میکنند.
حفظ مداوم لایه محافظ کربنی در ریژههای چدنی
اجازه ندهید لایه دودی قالب چدنی بر اثر فرسایش کاملا از بین برود. شارژ مجدد و پوششدهی لایه دوده مخملی کربنی قبل از هر چرخه بارریزی، علاوه بر تسهیل تخلیه طلا، مانند یک سپر حرارتی از تماس مستقیم مذاب فوقگداز با سطح آلیاژ چدن محافظت میکند.
نگهداری در محیط کاملاً خشک و ایزوله در برابر اکسیداسیون
ریژههای چدنی در صورت جذب رطوبت محیط دچار زنگزدگی سطحی میشوند که علاوه بر خطر پرتاب مذاب، سطح تماس را زبر میکند؛ بهتر است این قالبها در محفظههای عاری از رطوبت نگهداری شوند. همچنین قالبهای گرافیتی باید در دمای اتاق و به دور از تابش شعله مستقیم اکسیدکننده نگهداری شوند تا از اکسیداسیون ساختاری و پودر شدن سطحی آنها جلوگیری شود.
عیوب رایج شمش طلا در ریژه و راهکارهای رفع آن
کنترل کیفیت شمش طلا نقشی کلیدی در کاهش ضایعات نورد و رعایت استانداردهای اتحادیه بازار شمش لندن (LBMA) دارد. مهمترین عیوب سطحی و ساختاری عبارتند از:
- تخلخل شمش طلا (Porosity): وجود حبابهای ریز گازی یا حفرههای انقباضی در داخل و سطح شمش؛ این مشکل ناشی از حبس گازها، سرعت نامناسب شمشریزی، پیشگرم نبودن ریژه یا اکسیداسیون حین تخلیه است. مطابق استانداردهای سختگیرانه، در آزمایشگاهها و بازرسیهای صنعتی، برای شناسایی عیوب و حرفههای مخفی در لایههای عمقی شمشهای استاندارد، از تستهای غیرمخرب اولتراسونیک با آرایه فازی (PAUT) استفاده میشود تا یکپارچگی بدون تخریب قطعه بررسی گردد.
- سطح کدر و زبر شمش: ناشی از اکسید شدن طلا هنگام تماس با هوا یا بالا بودن بیش از حد دمای قالب؛ با استفاده از شعله نرم محافظ روی دهانه ریژه و به کار بردن ریژه گرافیتی با کیفیت، سطح شمش شفاف و براق خواهد شد.
- چسبیدن طلا به قالب: ناشی از عدم دودیکردن ریژه چدنی؛ استفاده از روانکنندههای غیراستاندارد نظیر WD-40 یا ریختن طلا با دمای فوقالعاده بالا روی چدن بدون پوشش است. در صورت بروز، به هیچ عنوان نباید با قلم و چکش به جان قالب افتاد، بلکه قالب باید به آرامی گرم شود یا در صورت نیاز با روشهای متالورژیکی تمیز گردد.
- پاشش مذاب و لایهلایه شدن (Cold Shuts): ناشی از پایین بودن دمای پیشگرم قالب، لرزش دست یا توقف حین ریختن بار است. جریان طلا باید یکنفس و تا تکمیل ظرفیت ادامه یابد.
جدول مقایسهای ریژه گرافیتی و چدنی
برای انتخاب دقیق متناسب با نیاز کارگاهی، تیراژ تولید و نوع قطعه نهایی، جدول زیر ویژگیهای فنی و عملیاتی این دو نوع قالب ریژه را مقایسه میکند:
معیار مقایسه | ریژه گرافیتی (گرافیت ایزوستاتیک) | ریژه چدنی (چدن خاکستری) |
کیفیت و جلای سطح شمش | فوقالعاده صیقلی، آینهای و بدون پلیسه سطحی | مات، دارای بافت خطی جزئی و نیازمند پرداخت سطحی |
پتانسیل چسبندگی طلا | تقریبا صفر (به دلیل خاصیت عدم خیسشوندگی یا Non-wetting) | بالا در صورت عدم آمادهسازی (به علت منافذ میکروسکوپی) |
نیاز به روانکار و دودیکردن | بدون نیاز به هیچگونه روانکار یا پوشش کربنی | کاملا وابسته به دودیکردن (Sooting) یا لایه نازک موم زنبورعسل |
مقاومت مکانیکی و طول عمر | شکننده در برابر ضربه و فشار مکانیکی؛ حساس به سایش | بسیار مقاوم و مستحکم در محیطهای خشن و بدون ریسک شکستگی ضربهای |
روش ریختهگری ایدهآل | ریختهگری تحت خلأ، کورههای القایی و شمشهای عیارسنجی/مارکدار | ریختهگری سنتی با مشعل هواگاز، شمشهای ورق و مفتول نوردکاری |
دمای پیشگرم پیشنهادی | ۱۰۰ تا ۱۵۰ درجه سانتیگراد (صرفا برای رطوبتزدایی سطحی) | ۲۰۰ تا ۳۰۰ درجه سانتیگراد (جهت جلوگیری از انفجار بخار و اتصال سرد) |
جمعبندی
استفاده هوشمندانه از قالب ریژه وابسته به شناخت مشخصات متالورژیکی متریال قالب و رفتار حرارتی طلا است. اگر به دنبال تولید شمشهای کلکسیونی، آزمایشگاهی یا صادراتی با هندسه دقیق و سطح آینهای هستید، ریژه گرافیتی ایزوستاتیک بهترین انتخاب فنی به شمار میرود.
در مقابل، برای کارگاههای تولیدی و ساخت زیورآلات با نیاز به تهیه شمشهای پایهای نورد، سیم و ورق، ریژههای چدنی دوطرفه با اجرای دقیق فرآیند دودیکردن و پیشگرمسازی استاندارد، اقتصادیترین و بادوامترین بازدهی را ارائه میدهند.